製品
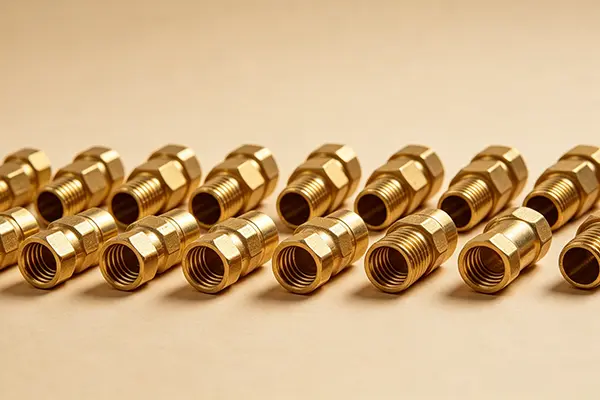
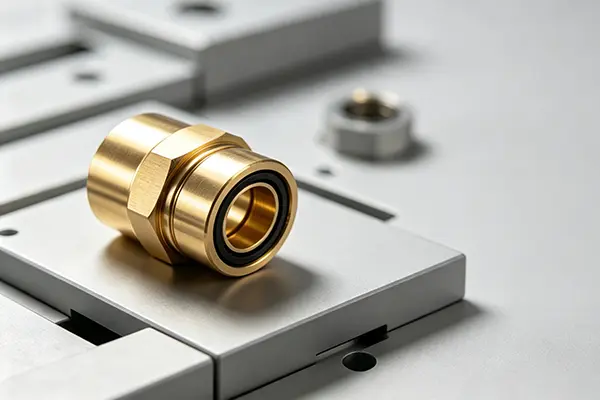
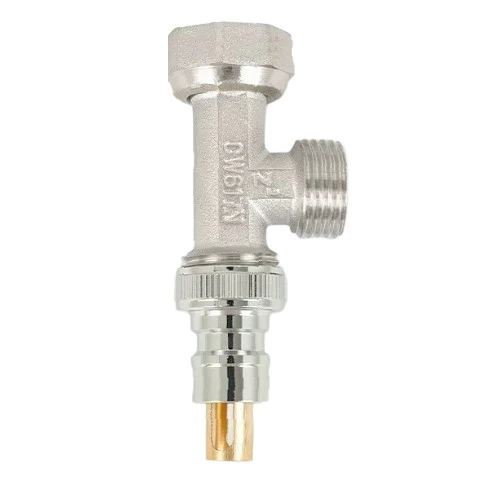
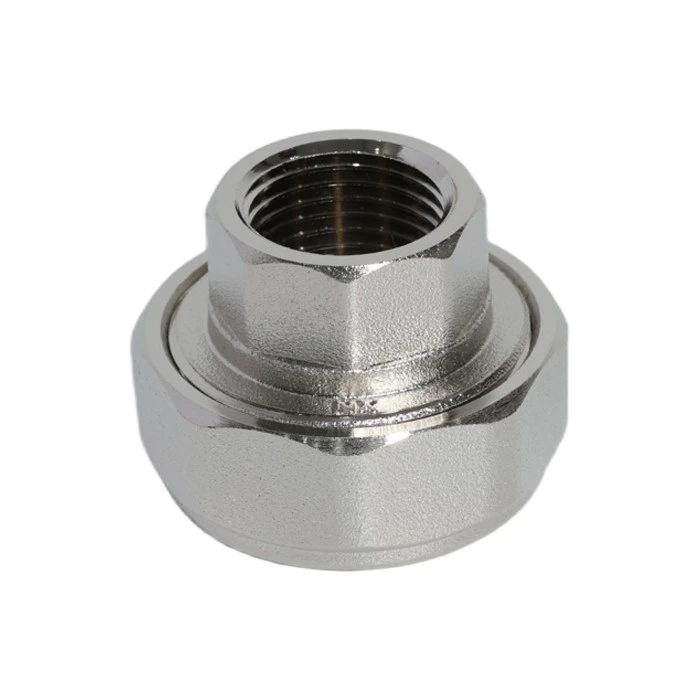
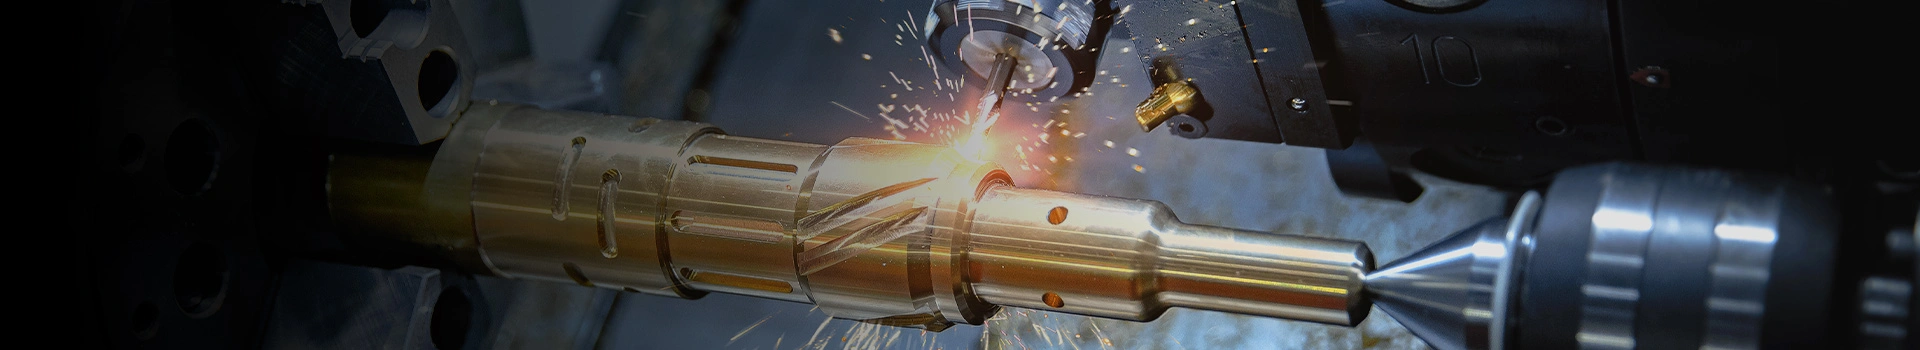
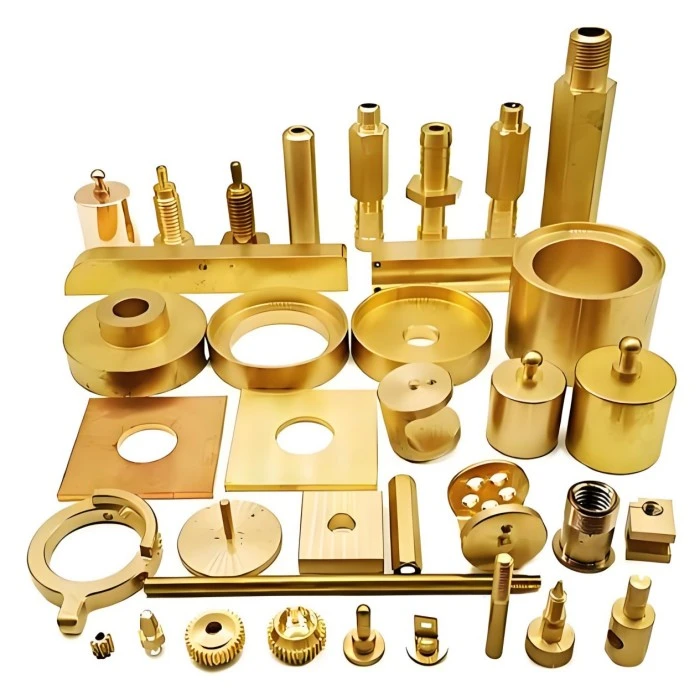
当社の包括的な製品ポートフォリオには、配管、HVAC、自動車、および産業用途にわたって優れた機械的強度、耐食性、機械加工性を実現するように設計された、幅広い黄銅棒 (低鉛グレードおよび無鉛グレードを含む)、黄銅継手、およびパイプ部品が含まれています。
銅熱間鍛造サービス
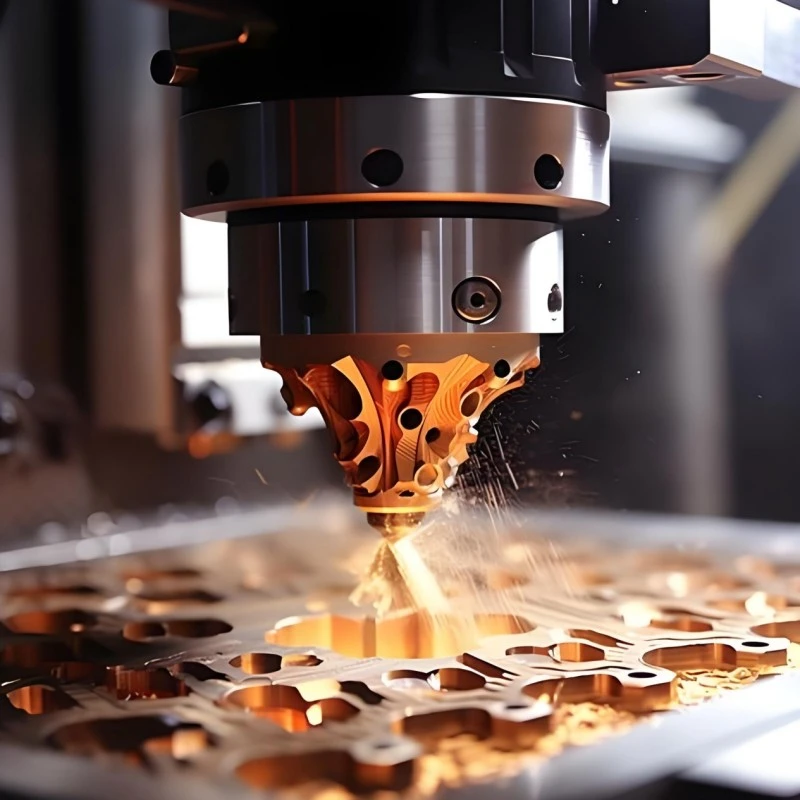
寧興は、自動車、電気、船舶、機械、その他の産業用途向けにカスタム銅熱間鍛造サービス ソリューションを提供しています。制御された加熱、精密型鍛造、CNC 加工、および厳格な品質検査により、当社は高強度、良好な導電性、信頼性の高い寸法一貫性を備えた銅合金部品を製造します。図面およびサンプルベースのカスタマイズがサポートされており、該当するプロジェクトについては ISO9001:2015、CE、および RoHS に準拠しています。
ISO9001:2015 4000 / 2500 / 1000 / 630トンプレス 650℃~950℃ 70以上のCNCセンター ±0.05mm / Ra1.6μm CE/RoHS
銅合金鍛造技術
マテリアルフロー分析
銅合金は熱間変形中に異なる挙動を示します。加熱温度、変形速度、金型の形状、および材料特性はすべて、ビレットがキャビティにどのように充填されるかに影響します。
複雑なコンポーネントや軽量のコンポーネントの場合、エンジニアリング開発中にマテリアル フローを評価して、不完全な充填、折り曲げ、亀裂、過剰な加工代を削減できます。
鍛造代とドラフト
鍛造部品には通常、その後の機械加工のための余裕が必要です。許容差は、鍛造方法、部品サイズ、寸法要件、加工プロセスに応じて決定する必要があります。
適切な抜き勾配は、不必要な成形抵抗を低減しながら、鍛造部品を金型から取り外すのにも役立ちます。
軽量構造の最適化
適切に設計された鍛造により、構造強度を維持しながら不要な材料を削減できます。寧興は、最適化されたマテリアルフロー分布を使用して軽量不規則鍛造品を開発しました。
ある顧客プロジェクトでは、従来の鋳造を熱間鍛造に置き換えることで肉厚が 20% 減少し、材料利用率が 85% 以上に増加しました。
ツール開発
カスタム金型の製造
鍛造金型は、部品形状、材質グレード、生産量、必要な取り代に応じて開発されます。
寧興は鍛造生産と合わせてカスタム金型の開発をサポートしており、理論上の計算のみに依存するのではなく、実際の生産結果に応じて金型パラメータを調整することができます。
金型の寿命とメンテナンス
量産の場合、金型の状態は寸法の一貫性と生産効率に直接影響します。定期的な検査とメンテナンスは、成形表面の磨耗を制御し、予期しない生産の中断を減らすのに役立ちます。
工具要件は、見積前に生産数量とコンポーネントの複雑さに応じて評価できます。
プロトタイプの検証
新規プロジェクトの場合、本格的な生産前に試作または試鍛造を使用して、充填、寸法、表面状態、取り代、材料性能を検証できます。
これにより、購入者は大量生産に取り組む前にコンポーネントを確認する機会が得られます。
生産能力
01
鍛造設備の選定
寧興は4000トン、2500トン、1000トン、630トンなどの鍛造機を保有しています。機器の選択は、コンポーネントのサイズ、材質、予測される成形力、および金型の構造に基づいて行われます。
これにより、すべてのコンポーネントに同じプロセスを使用するのではなく、さまざまな生産要件を適切な成形装置に適合させることができます。
02
自動生産ライン
自動および半自動の生産設備は、ビレットの加熱、成形、取り扱い、およびその後の処理をサポートできます。
中周波誘導加熱により、銅合金の温度条件が制御されます。一般的な処理温度は、材料グレードに応じて約 650°C ~ 950°C の範囲になります。
03
バッチの一貫性
安定した生産には、一貫した加熱、成形圧力、サイクルパラメータ、検査基準が必要です。繰り返し注文のプロセスパラメータを文書化して、生産バッチ間のばらつきを減らすことができます。
70 台以上の CNC マシニング センターとサポート機器を鍛造後の作業に利用できます。
鍛造後のオプション
熱処理
熱処理は、合金の要件と必要な機械的特性に応じて選択できます。
応力除去処理は成形後の残留応力を軽減するのに役立ちますが、追加の機械的性能が必要な特定の銅合金には溶体化処理と時効処理が考慮される場合があります。
CNC加工
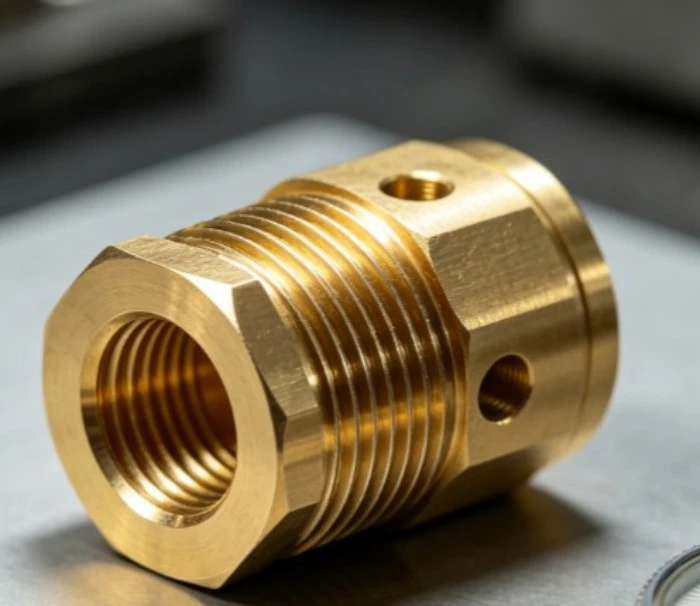
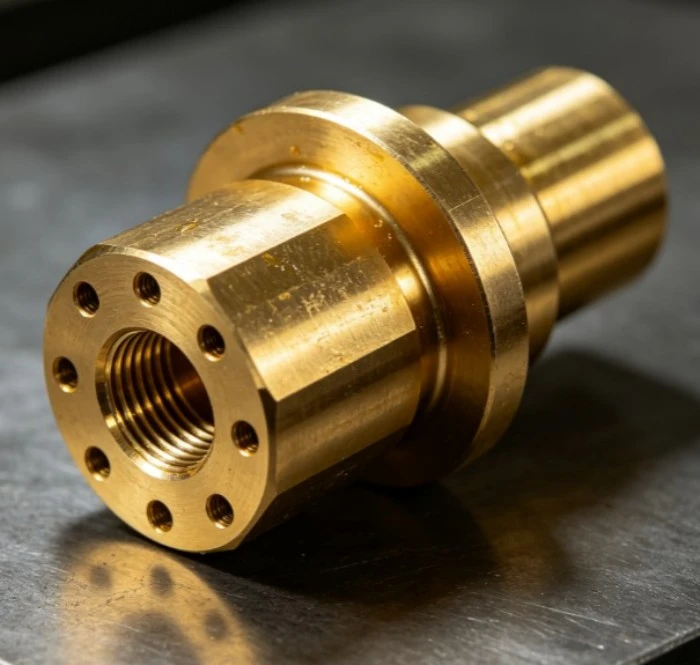
鍛造ブランクは、旋削、フライス加工、穴あけ、タッピング、その他の CNC 操作によって仕上げることができます。
機械加工後の寸法公差は、コンポーネントの構造と機械加工方法に応じて、適切な形状に対して約 ±0.05 mm に達し、表面粗さは Ra 1.6 μm に達します。
表面仕上げ
最終的な用途に応じて、部品は研磨、ブラスト、不動態化、電気メッキ、またはその他の仕上げプロセスを受けることができます。
電気部品には特定の接触表面処理が必要な場合がありますが、衛生部品や装飾部品では外観と耐食性が優先される場合があります。
業界固有のソリューション
新エネルギー車の部品
銅鍛造品は、電気自動車用の大電流電気システムでの使用が増加しています。
アプリケーションには、高電圧コネクタ、バッテリー接続コンポーネント、充電インターフェース、モーター電気接続、電子制御コンポーネント、熱管理基板などが含まれます。
ある新エネルギー車部品メーカーは、従来の鋳造プロセスを熱間鍛造に置き換えた結果、生産効率が 15% 向上し、エネルギー消費量が 10% 削減された。材料使用率は 85% 以上に増加し、壁厚は 20% 減少しました。
高圧電気部品
高電圧機器に使用される銅部品には、安定した導電性、寸法精度、熱影響に対する耐性が必要です。
一般的な用途には、電気接点、導電性バスバー、変圧器の端子、その他の通電コンポーネントが含まれます。選択した合金によっては、導電率が 75% IACS に達するか、それを超える場合があります。
船舶および機械部品
銅合金は、その耐食性、耐摩耗性、機械的特性により、特定の海洋および機械用途に適しています。
潜在的な用途には、船舶用シャフト、機械ギア、ベアリング ハウジング、接続コンポーネント、および厳しい環境で動作するその他の部品が含まれます。
材料選択ガイド
純銅
T2 および C11000 は、一般に、電気伝導性と熱伝導性が主な要件となるアプリケーションで考慮されます。
これらの材料は、導電性コンポーネント、放熱部品、および高い銅含有量が必要な特定の電気用途に適しています。
真鍮合金
HPb59-1、H62、および C37700 は、強度、被削性、耐食性のバランスが取れています。
これらは、バルブ、継手、コネクタ、衛生部品、機械部品によく使用されます。
青銅および鉛フリー合金
QSn6.5-0.1は耐摩耗性と弾性特性が必要な用途に選択できます。
C49250 ~ C49355 などの鉛フリー銅合金は、材料のコンプライアンスが重要な購入要件となる飲料水システムに検討できます。
品質検証
寸法検査
検査機器には、三次元測定機、光学測定機、高さ計などの精密機器が含まれます。
鍛造および CNC 加工後に重要な寸法を顧客の図面と照合して、寸法の一貫性を確認できます。
機械試験
プロジェクトの要件に応じて、硬度と引張強度をテストして、必要な機械的特性を検証できます。
材料と熱処理の仕様は、結果が正しい基準に照らして評価されることを保証するために、テスト前にレビューされます。
内部欠陥の検出
超音波検査と磁粉検査は、内部欠陥または表面欠陥の検出が必要な場合に使用できます。
導電性コンポーネントの場合、導電率または抵抗率のテストも検査計画に含めることができます。
費用と納期
Tooling Cost Factors
工具のコストは、部品の形状、材料、鍛造サイズ、金型の構造、生産量、および予想される金型の寿命によって異なります。
大規模プロジェクトの場合、ツールへの投資が多数のコンポーネントに分散されることが多く、単価の競争力が高まります。
生産リードタイム
標準的なカスタマイズされたプロジェクトには通常、約 15 ~ 30 営業日かかります。新しい金型の開発を伴うプロジェクトでは、工具の製造とサンプルの検証に追加の時間が必要になる場合があります。
図面、材質、数量、工具要件、二次加工工程などを検討し、最終的なスケジュールを決定します。
ボリュームプライシング
価格は、材料消費量、鍛造重量、工具要件、機械加工作業、表面処理、検査基準、注文数量に応じて評価されます。
寧興は直接メーカーとして、ツーリング、鍛造、機械加工、検査を 1 つの生産システム内で調整できるため、追加の外注コストを削減できます。
よくある質問
Q1
鍛造見積もりにはどのような情報が必要ですか?
A1
図面、3D モデル、サンプル、または技術仕様が望ましいです。材料のグレード、年間数量、重要な公差、表面要件、および検査基準も、より正確な見積もりを作成するのに役立ちます。
第2四半期
鍛造方法はどのように選ばれるのですか?
A2
鍛造方法は、部品の形状、材料の特性、生産量、必要な強度、寸法要件、取り代に応じて選択されます。
Q3
既存の鋳造部品を鍛造品に変換できますか?
A3
多くの場合、鋳造コンポーネントは鍛造用に再設計できますが、通常は形状を見直す必要があります。抜き勾配、壁の厚さ、パーティング ライン、半径、および材料の流れは修正が必要な場合があります。
Q4
すべてのカスタム パーツに新しいツールが必要ですか?
A4
コンポーネントが独自の形状をしている場合、通常、新しい金型または変更された金型が必要になります。既存の工具は、寸法と構造が十分に互換性がある場合にのみ適している可能性があります。
Q5
鍛造ブランクを最終寸法まで機械加工できますか?
A5
はい。鍛造後に CNC 旋削、フライス加工、穴あけ、タッピング、その他の機械加工操作を実行して、最終的な図面寸法を実現できます。
Q6
ツールの開発にはどれくらいの時間がかかりますか?
A6
ツーリングのスケジュールは、部品の複雑さ、ダイのサイズ、材料、設計の修正、およびサンプルの要件によって異なります。正確なスケジュールは、エンジニアリングレビュー後に確認されます。
プロジェクト評価をリクエストする
顧客は、技術レビューのために図面、サンプル、または 3D モデルを送信できます。寧興は、材料の選択、鍛造の実現可能性、工具要件、加工代、品質基準、予想される生産量を評価できます。
カスタマイズされた銅熱間鍛造サービスの場合、早期のエンジニアリング レビューにより、工具投資前に潜在的な製造リスクを特定し、より予測可能な生産スケジュールをサポートできます。
寧興は ISO9001:2015 品質管理システムに基づいて運営されており、該当する製品は CE および RoHS 要件に従って入手可能です。
お問い合わせを送信
連絡先情報
-
住所
中国浙江省慈渓市昌河鎮工業地帯大佳北路478号
-
-
Eメール
真鍮棒やカスタムフィッティングが必要ですか?今すぐ図面やサンプルをお送りください。 ISO9001認証、RoHSおよびPED準拠。当社の専門家チームから迅速かつ専門的な見積もりを入手できます。今すぐお問い合わせください。