製品
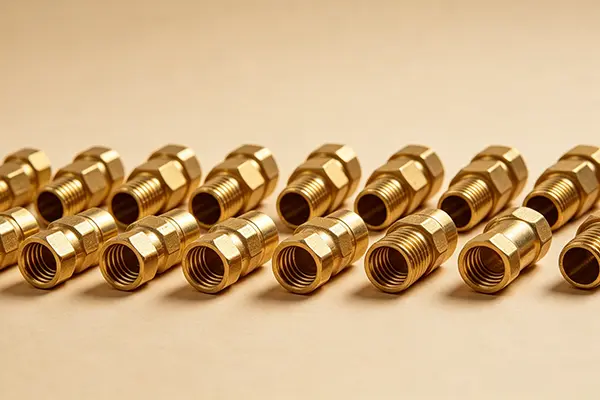
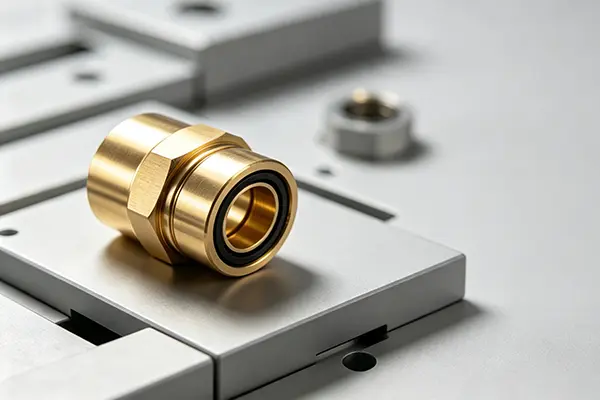
当社の包括的な製品ポートフォリオには、配管、HVAC、自動車、および産業用途にわたって優れた機械的強度、耐食性、機械加工性を実現するように設計された、幅広い黄銅棒 (低鉛グレードおよび無鉛グレードを含む)、黄銅継手、およびパイプ部品が含まれています。
耐久性の高い産業用途向けの工場直接熱間鍛造コンポーネント
寧興プロフェッショナルですサプライヤーそして工場配管ハードウェア、バルブコンポーネント、機械部品、工業用継手のカスタマイズされた金属成形を専門としています。寧興は社内の熱間鍛造生産ラインにより、金属棒の準備、加熱、金型成形、トリミング、機械加工、表面処理、最終検査をカバーする一貫した製造サービスを提供しています。
熱間鍛造は、金属ビレットを適切な成形温度に加熱し、準備された金型キャビティに押し込む高温金属成形プロセスです。このプロセスにより、材料の緻密性が向上し、複雑な外部プロファイルと内部構造を備えたコンポーネントの製造が可能になります。特に、信頼性の高い機械的特性と耐圧性を必要とするバルブ、配管継手、ナット、コネクタ、その他の部品に適しています。
寧興は、銅、鋼、アルミニウム、その他の金属成形プロセスを通じて、さまざまな生産要件をサポートしています。お客様は、材料グレード、コンポーネントの形状、寸法要件、注文数量、およびその後の加工要件に応じて、適切なプロセス ルートを選択できます。
材料ベースの加工
銅と真鍮の成形
銅と真鍮は、強度、耐食性、機械加工性の組み合わせにより、配管金具、バルブ本体、コネクタ、電気部品に広く使用されています。寧興は、コンポーネントの要件や顧客の図面に従って、HPb59-1 や C36000 などの材料を加工できます。
複雑な真鍮部品の場合、一貫した金型充填を実現するには、適切なビレットの準備と加熱制御が重要です。材料の選択は、最終用途、機械加工要件、圧力条件、表面処理に応じて調整することもできます。
鋼およびアルミニウムの成形
スチールとアルミニウムは、強度、重量、耐久性のさまざまな組み合わせが必要な構造コンポーネントや機械コンポーネントに適しています。スチール成形は圧力に耐える部品や荷重に耐える部品に使用できますが、アルミニウムは軽量化が重要な用途に軽量なオプションを提供します。
寧興は、製品の図面や作業環境に応じて適切な材料グレードを推奨し、海外のバイヤーが材料の性能、製造の難易度、全体的な生産コストのバランスを取るのを支援します。
部品の形状と金型の設計
複雑な中空部品
このプロセスの重要な特徴の 1 つは、他の方法では複数の製造作業が必要となるコンポーネントを形成できることです。 With suitable die structures and core-pulling mechanisms, NINGXING can produce hollow or partially hollow components such as multi-way pipe fittings and valve bodies.
この機能は、銅製のバルブ本体、三方継手、および内部キャビティや分岐構造が必要なその他のコンポーネントに特に役立ちます。適切な金型設計により、必要な壁厚と全体の形状を維持しながら、材料を複雑なキャビティに流し込むことができます。
カスタムパーツの金型開発
カスタマイズされたコンポーネントの場合、金型の開発は部品の形状、材料、成形温度、必要な公差、および生産量によって決まります。寧興では、熱サイクルや繰り返しの成形負荷に対する耐性を向上させるために、適切な熱処理を施した熱間ダイス鋼を使用しています。
標準的な製造条件では、適切に設計された金型は数万回から数十万回の成形サイクルをサポートできます。金型の構造と耐用年数は、プロジェクトごとに 1 つの固定仕様を使用するのではなく、実際の材料と生産条件に従って評価されます。
製造方法の選択
単一マシンでの生産
1台生産は特注品や中量案件、フレキシブルな生産手配が必要な製品に適しています。自動供給システムは従来の成形装置と統合できるため、手作業を減らし、一貫した生産条件を維持できます。
この生産方法は、顧客が複数の製品仕様を必要とする場合、または生産量が完全に自動化されたラインに見合わない場合に柔軟性をもたらします。
自動温間成形
大量注文の場合、寧興は自動成形装置を使用して、材料の供給、加熱、成形、部品の取り外しを連続生産プロセスに統合できます。自動化された操作により、生産の一貫性が向上し、労働力に依存する処理が削減されます。
コンポーネントのサイズ、材料、機械構成に応じて、自動生産では、適切な小型コンポーネントの場合、毎分約 50 ~ 100 個の生産が可能です。実際の生産量は、製品の形状、成形順序、および品質要件によって決まります。
加熱・成形制御
温度管理
加熱温度は、材料の流れ、金型の充填、表面状態、成形の安定性に直接影響します。 Copper materials are commonly heated within approximately 600°C to 700°C, while steel materials generally require higher forming temperatures depending on their composition and application.
加熱時間は通常、ビレットの直径、重量、材料の種類、装置の構成に応じて調整されます。過度の加熱は、最終コンポーネントの性能に影響を及ぼす粒子の成長やその他の材料の変化を引き起こす可能性があるため、避けてください。
圧力と成形パラメータ
機器の選択は、ビレットの寸法、部品の重量、形状、および成形抵抗によって決まります。一般的な成形装置は約 60 kN ~ 300 kN の圧力範囲内で動作しますが、実際の機械の能力は特定のコンポーネントの技術評価を通じて決定する必要があります。
生産中は、成形力、ダイアライメント、ビレット温度、潤滑、サイクルタイムを合わせて制御する必要があります。安定したプロセスパラメータにより、寸法のばらつきが軽減され、製造バッチ間の再現性が向上します。
成形後の機械加工
加工代
成形プロセスでは比較的最終に近いコンポーネントの形状を実現できますが、重要な機能面には通常、追加の機械加工が必要です。コンポーネントの設計によっては、ねじ穴、シール面、取り付け面、および精密接続領域に約 0.5 ~ 1.5 mm の加工代が必要な場合があります。
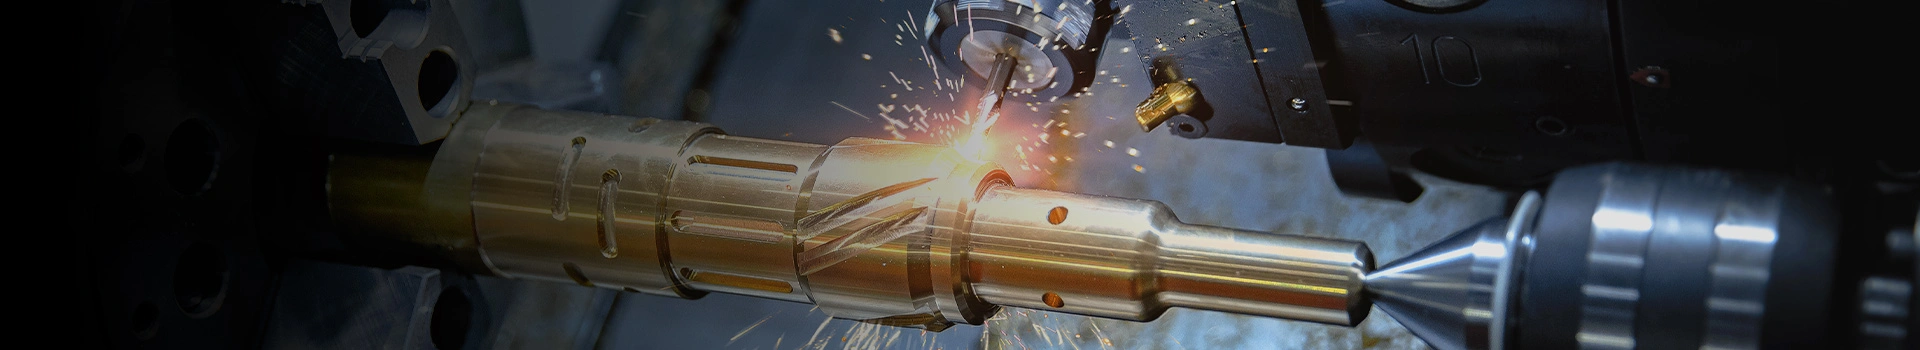
寧興は、成形プロセスと後続の CNC 旋削、穴あけ、タッピング、フライス加工、その他の機械加工操作を調整して、顧客の図面に従って完成部品を製造します。
寸法および表面の要件
一般的な成形部品は、適切な製造条件下でおよそグレード 6 ~ グレード 7 の寸法精度を達成できますが、表面粗さは材料、金型条件、およびプロセス パラメータに応じて約 Ra 6.3 ~ 12.5 μm に達する場合があります。
厳密な寸法要件またはシール要件があるコンポーネントの場合、成形されたブランクの寸法だけに依存するのではなく、機械加工後に最終検査が実行されます。
応用分野
バルブと配管金具
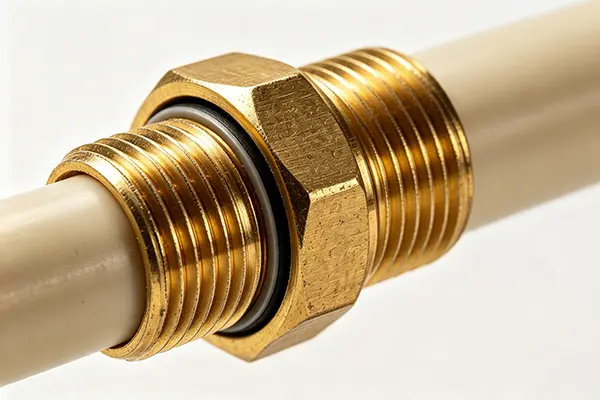
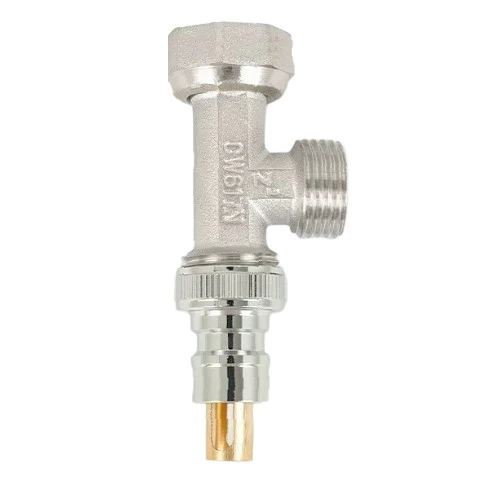
このプロセスは、銅ボールバルブ本体、グローブバルブ本体、ゲートバルブ部品、チェックバルブ部品、パイプコネクタ、三方継手、エルボ、ユニオンナット、およびレデューシングブッシュに広く使用されています。
水道メーターハウジング、フィルターハウジング、減圧弁本体などにも適しています。制御された成形によって達成される高い材料密度により、これらのコンポーネントは耐圧性と信頼性の高いシールが重要な用途に適しています。
機械および油圧コンポーネント
機械製造および油圧用途では、成形コンポーネントには、圧力ゲージ コネクタ、オイル パイプ継手、油圧バルブ ブロック、および静圧または繰り返しの機械的負荷にさらされるその他の部品が含まれる場合があります。
スチールまたはアルミニウムの成形は、必要な材料特性やコンポーネントの構造に応じて、ステアリング ナックルやブレーキ ブラケットなど、選択された自動車およびオートバイのコンポーネントにも適用できます。
ハードウェアおよび電気部品
日常使用および建築用ハードウェアの用途としては、寸法の一貫性、表面品質、耐食性が重要となる高級ドア ハンドル、ロック本体、バスルーム付属品ベース、床排水管本体などが挙げられます。
電気および通信用途には、銅端子、ケーブル クランプ、防爆ケーブル エントリ ボックスなどがあります。銅成形は、導電性と構造的完全性の両方が必要なコンポーネントに特に適しています。
受託製造サービス
棒材から完成部品まで
寧興は、銅または鋼棒ストックから成形ブランクおよび完成部品までの統合製造ルートを提供します。このアプローチにより、顧客は 1 つの製造パートナーを通じて材料の選択、成形、機械加工、検査を調整することができます。
カスタマイズされたプロジェクトの場合、顧客は図面、サンプル、3D モデル、材料要件、またはアプリケーション情報を提供できます。寧興では量産前に成形方向、金型構造、取り代、生産方法などを評価します。
小ロットと大量生産
中量の特注生産から大量のリピート生産まで対応する生産体制です。ダイの開発には、コンポーネントの複雑さ、ツールの構造、顧客の承認要件に応じて、通常約 15 ~ 30 日かかります。
複数の仕様を持つプロジェクトの場合、注文数量と納期要件に応じて生産方法を調整できるため、お客様は不必要な工具や設備投資を回避できます。
よくある質問
鋳造や従来の鍛造とどう違うのですか?
鋳造と比較して、熱間鍛造は、プロセスが適切に制御されていれば、内部気孔率や収縮などの一般的な鋳造関連の欠陥を軽減でき、その結果得られる材料構造は、圧力に耐えるコンポーネントに好ましい機械的特性を提供できます。
従来の熱間鍛造と比較して、特殊な金型構造と中子引き抜き機構により、後続の機械加工を少なくして中空形状や分岐形状を製造することができます。実際の利点は、コンポーネントの形状、材質、生産量、品質要件によって異なります。
通常、成形後にどのような加工が必要ですか?
成形されたブランクには、CNC 旋削、穴あけ、タッピング、フライス加工、またはその他の仕上げ操作が必要な場合があります。通常、最終的な図面寸法を実現するには、ねじ穴、シール面、取り付け面などの重要な領域を機械加工する必要があります。
必要な加工量は成形精度や製品設計によって異なります。寧興は、ツーリングおよびプロセス開発段階で適切な加工代を決定できます。
素材はどのように選べばよいのでしょうか?
材料の選択では、成形温度、機械的要件、腐食状態、機械加工要件、および最終用途を考慮する必要があります。銅部品の場合、適切な高温成形性と機械加工性を必要とする用途には、HPb59-1 や C36000 などの黄銅グレードが検討されます。
鋼製コンポーネントの場合、加熱中の亀裂や過剰な脱炭のリスクを軽減するために、炭素当量、成形温度、熱処理要件を評価する必要があります。寧興は、お客様の図面と動作条件に基づいて、適切な材料グレードを推奨し、サンプル試験を実施します。
- View as
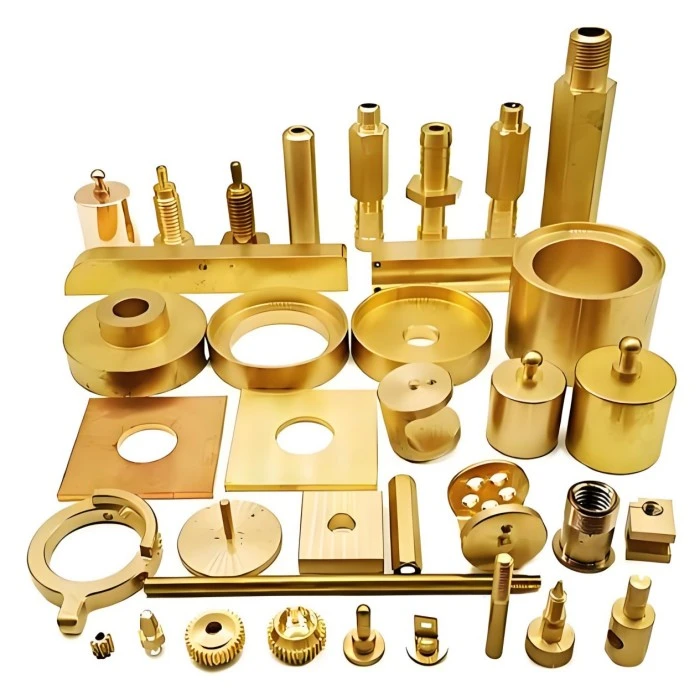
銅熱間鍛造サービス
寧興は、自動車、電気、船舶、機械、その他の産業用途向けにカスタム銅熱間鍛造サービス ソリューションを提供しています。制御された加熱、精密型鍛造、CNC 加工、および厳格な品質検査により、当社は高強度、良好な導電性、信頼性の高い寸法一貫性を備えた銅合金部品を製造します。図面およびサンプルベースのカスタマイズがサポートされており、該当するプロジェクトについては ISO9001:2015、CE、および RoHS に準拠しています。
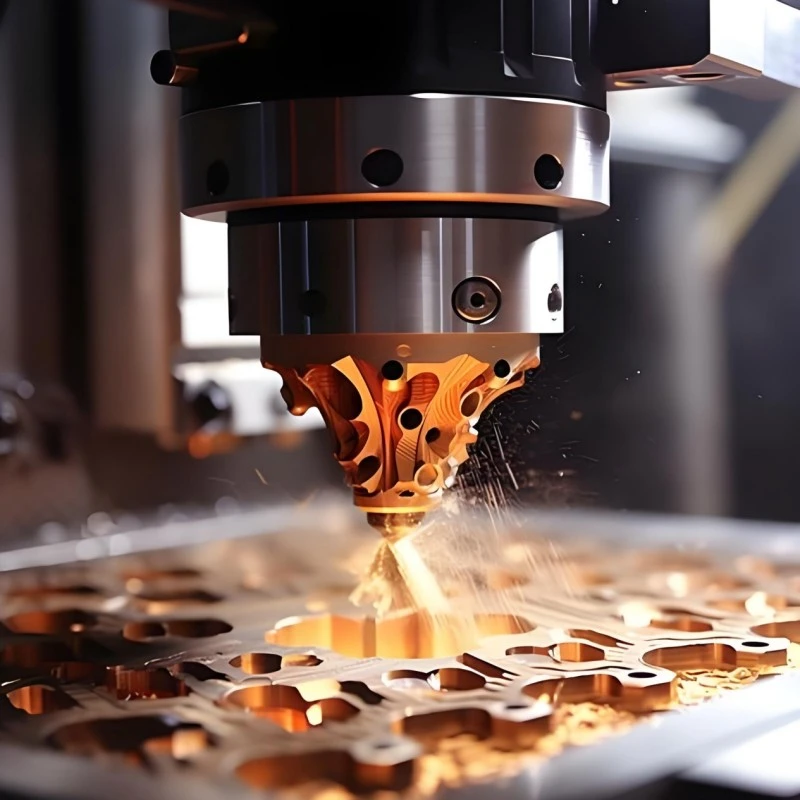
銅熱間鍛造部品
寧興は、バルブ、自動車部品、電気コネクタ、電力機器、衛生ハードウェア向けのカスタム銅熱間鍛造部品を提供しています。制御された加熱、精密型鍛造、CNC 仕上げを使用して、一貫した寸法と信頼性の高い性能を備えた緻密で高強度の銅合金コンポーネントを製造します。当社は、ISO9001:2015、CE、および RoHS 準拠で、図面およびサンプルベースのカスタマイズ、小バッチ試作および大量生産をサポートします。
寧興は中国の専門熱間鍛造メーカーおよびサプライヤーです。当社の工場から競争力のある価格で高品質の製品を卸売りしていただくことを心から歓迎します。