製品
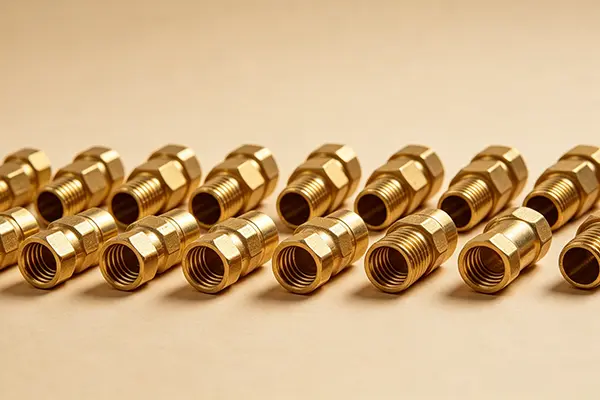
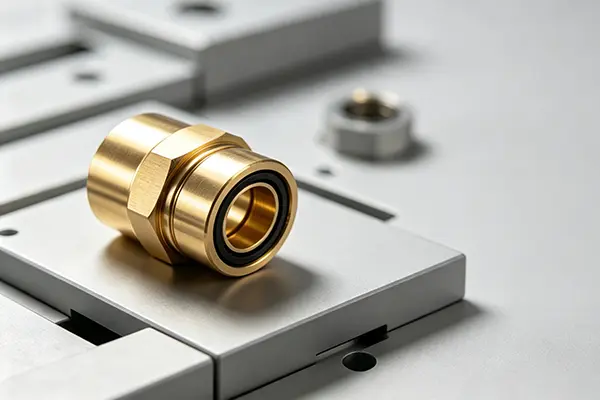
当社の包括的な製品ポートフォリオには、配管、HVAC、自動車、および産業用途にわたって優れた機械的強度、耐食性、機械加工性を実現するように設計された、幅広い黄銅棒 (低鉛グレードおよび無鉛グレードを含む)、黄銅継手、およびパイプ部品が含まれています。
銅CNC加工サービス
寧興は、エレクトロニクス、電気通信、電力機器、自動車、機械、配管、衛生ハードウェアのアプリケーション向けに銅 CNC 機械加工サービスを提供しています。 15 年以上の製造経験を持つ当社は、銅および銅合金の試作開発、小ロット生産、大量注文に対応しています。
当社の銅 CNC 機械加工サービスは、お客様の図面、3D モデル、技術仕様に基づいています。銅の棒、プレート、チューブ、その他の形状は、コンポーネントの形状、公差要件、材料グレード、および用途条件に従って加工できます。
寧興は ISO9001:2015 認定の品質管理システムに基づいて運営されており、該当する製品は CE および RoHS 要件を満たしています。これにより、海外のバイヤーにカスタマイズされた銅コンポーネントの文書化された品質フレームワークが提供されます。
銅加工技術
一般的な銅加工の問題の制御
銅は優れた電気伝導性と熱伝導性を持っていますが、その柔らかさと延性により、多くの一般的なエンジニアリング金属よりも機械加工が困難です。工具の付着、バリの形成、長い切りくず、表面の傷、変形は、外観と寸法精度の両方に影響を与える可能性があります。
したがって、加工戦略は銅のグレードと部品の構造に応じて調整されます。切削パラメータ、工具形状、冷却条件、およびワーク保持方法は、生産中のこれらのリスクを軽減するために選択されます。
3軸~5軸加工
3 軸、4 軸、5 軸 CNC マシニング センターは、さまざまな構造要件を持つコンポーネントに利用できます。 CNC 旋削装置は、円筒形の銅部品や旋削部品にも使用されます。
5 軸加工は、より少ないセットアップで複数の表面を完成させることができるため、複雑なコネクタ、不規則なコンポーネント、および位置要件が厳しい部品に役立ちます。
精密制御
公差と表面仕上げ:標準的な加工公差は ±0.01 mm に達する場合がありますが、重要な寸法は図面要件と部品の形状に基づいて ±0.005 mm に制御される場合があります。
表面粗さはRa0.4μmに達します。電気接触面、熱伝達インターフェース、外観が重要なコンポーネントの場合、最終用途に応じて仕上げプロセスを選択できます。
寸法検査
品質検査には、原材料の確認、工程中の測定、最終検査が含まれます。 CMM 機器、光学測定機器、精密ゲージは、重要な寸法や幾何学的な要件に使用されます。
寸法公差、表面仕上げ、穴寸法、ねじ仕様、その他の定義された特性などの検査要件を顧客の図面に合わせることができます。
製造工程
ツーリングおよび切削パラメータ
銅材料には鋭い超硬切削工具と最適化された切削パラメータが使用され、付着を軽減し、表面品質を向上させます。
連続加工中は、冷却と切りくずの排出も重要です。適切な冷却液の流れと加工パラメータは、熱の蓄積を制御し、銅の切りくずが切断プロセスに干渉するのを防ぎます。
薄肉部品用ワークホールディング
薄肉または繊細な構造を備えた銅製コンポーネントは、過度のクランプ力や切断力がかかると変形する可能性があります。カスタマイズされた治具とソフトコンタクト保持方法を使用して、クランプ圧力を分散し、仕上げ面を保護できます。
要求の厳しい設計の場合、製造前に DFM 評価を行うことで、潜在的な変形、工具アクセス、公差の問題を特定できます。
バッチ生産における再現性
繰り返しの注文の場合、加工パラメータと検査基準を文書化して、生産バッチ間の一貫性を維持できます。これは、安定した組み立て寸法を必要とするコネクタ、端子、継手、その他のコンポーネントにとって特に重要です。
応用産業
新エネルギー車コネクタ
寧波に本拠を置く新エネルギー車用コネクタ メーカーは、以前、H65 真鍮導電端子の製造に困難を経験しました。工具の固着、薄肉変形、残留バリにより、初期試作歩留まりは 80% 未満に留まりました。
切削パラメータの最適化、治具の調整、仕上げプロセスの変更により、機械加工プロセスが改善されました。その後、生産歩留まりは98%以上に向上し、安定した量産を進めることができました。
電力機器の放熱
A power equipment manufacturer required high-precision copper heat sinks and busbars with strict requirements for surface finish and electrical conductivity.
このプロジェクトには C110 電解銅が選択され、一貫した表面品質を維持するように機械加工プロセスが調整されました。完成したコンポーネントは 100% IACS の導電率を達成し、高出力動作条件に対する顧客の要件を満たしました。
銅材料の選択
CNC加工用共通グレード
材料の選択は、導電性、強度、耐食性、機械加工性、および意図する用途によって決まります。一般的に要求される材種には、純銅、黄銅、ベリリウム銅、テルル銅、快削黄銅などがあります。
| 材質グレード | 標準 | 主な特徴 | 代表的な用途 |
|---|---|---|---|
| HPb58-3 | GB/T 5231 | 被削性が良く自動加工に適しています。 | バルブ、管継手、ねじ、ナット、歯車 |
| 59-1A | 工業用グレード | 良好な切断性能と圧力処理能力 | 一般的な構造コンポーネント |
| C3604 | JIS H3250 | 高強度、優れた被削性 | 精密ファスナー、バルブ、ITコンポーネント |
| CW617N | EN 12164 | 良好な熱間鍛造および機械加工性能 | 蛇口、バルブ、自動車部品 |
| HPb59-1 | GB/T 5231 | バランスのとれた機械的特性を備えた良好な被削性 | コネクタ、継手、機械部品 |
| C37700 | ASTM B124M | 優れた熱間加工性能 | 鍛造およびプレス部品 |
| CW614N (CuZn39Pb3) | EN 12164 | 優れた切断性能 | 電子コネクタ、バルブ、自動車部品 |
| 62-1A | 工業用グレード | 銅棒加工に最適 | 一般的な銅部品 |
用途に合わせた銅の選択
一般に、電気的または熱的性能が主な要件である場合、高導電性の銅グレードが検討されます。強度と機械加工性がより重要な場合には、真鍮やその他の銅合金が適しています。
飲料水または環境に敏感な用途を含むプロジェクトの場合、該当する要件を確実に遵守するために、製造前に材料仕様を確認する必要があります。
加工能力
標準処理範囲
次の図は、一般的な加工能力を表しています。実際の制限は、コンポーネントの形状、材質、公差、工具へのアクセス、および製造方法によって異なります。
| パラメータ | リファレンス機能 |
|---|---|
| 最大加工サイズ | 200×80×100mm |
| 最小壁厚 | ≧0.8mm |
| 標準公差 | ±0.01mm |
| 精度公差 | ±0.005mm |
| 表面粗さ | Ra 0.4 ~ 1.6 μm |
| 最小穴径 | ≧0.5mm |
| ねじサイズ | M1.0以上 |
複雑なコンポーネントの DFM レビュー
薄肉構造、深いキャビティ、小さな穴、および複雑な多面フィーチャでは、追加のエンジニアリング評価が必要になる場合があります。 DFM レビューを使用すると、生産前に工具のアクセスしやすさ、クランプ条件、加工順序、達成可能な公差を評価できます。
より大きな寸法や特殊な構造要件については、上記の参考値に限定されるのではなく、個別の図面に従って評価することができます。
表面処理オプション
機能面の仕上げ
銅 CNC 機械加工サービスは、アプリケーションで外観、耐食性、耐摩耗性、または電気接触性能の向上が必要な場合、追加の仕上げを受けることができます。
利用可能なオプションには、研磨、電解研磨、ブラッシング、ニッケルメッキ、銀メッキ、金メッキ、その他の適切な表面処理が含まれます。
電気部品のめっき要件
コネクタおよび導電性コンポーネントの場合、めっき要件では機能接触領域、コーティングの種類、および厚さを指定する必要があります。これにより、非機能領域への不必要な処理を防ぎ、その後の機械加工や組み立て中に重要な表面を保護できます。
よくある質問
最低注文数量はいくらですか?
MOQはコンポーネントの設計、材質、加工プロセス、注文数量によって異なります。設計検証のために試作および少量の注文を受け付け、大量の場合は繰り返し生産を手配できます。
どのような銅材料が加工可能ですか?
一般的なオプションには、C10100、C11000、C14500、C17200、C36000、T2 銅、およびその他の銅合金が含まれます。最終的な材料は、導電性、強度、耐食性、機械加工性、および用途の要件に従って選択する必要があります。
どのような表面処理が可能ですか?
オプションには、研磨、電解研磨、ブラッシング、ニッケルメッキ、銀メッキ、金メッキ、および銅および銅合金に適したその他の表面処理が含まれます。
電気部品の場合、接触面とコーティングの仕様を図面上で明確に識別する必要があります。
銅の変形はどのように制御されますか?
変形は、適切な切断パラメータ、適切な工具、制御されたクランプ力、および治具の設計によって制御されます。薄肉部品は、機械加工前の DFM 段階でレビューすることもできます。
一般的なリードタイムはどれくらいですか?
試作受注は、図面・仕様確認後、通常7~15日程度かかります。バッチオーダーには通常、数量、複雑さ、材料の入手可能性、表面処理、検査要件に応じて約 15 ~ 30 日かかります。
緊急の生産スケジュールは個別に評価できます。
見積り前に図面を確認してもらえますか?
はい。 PDF、DWG、STEP、IGES などの CAD ファイルをエンジニアリング評価のために送信できます。
レビューでは、材料の選択、公差要件、機械加工へのアクセスのしやすさ、薄肉構造、その他の製造上の考慮事項を見積前にカバーできます。
完成した部品はどのように検査されますか?
検査には、入荷した材料の検証、工程中の寸法チェック、最終検査が含まれます。三次元測定機、光学測定機、精密ゲージなど、必要な検査基準に合わせてご使用いただけます。
複雑な銅部品を機械加工できますか?
はい。 3 軸、4 軸、5 軸 CNC 装置は、複雑な表面、深い空洞、複数の加工面、不規則な構造に使用できます。
実際の加工方法は図面と公差の要求に応じて決定されます。
カスタム見積もりをリクエストする
製造評価のために銅製コンポーネントの図面または 3D ファイルを送信します。材質、寸法、公差、表面処理、数量、納期に応じてお見積り致します。
当社の銅 CNC 機械加工サービスは、精密銅コネクタ、端子、ヒートシンク、バスバー、継手、その他のカスタマイズされたコンポーネントの製造パートナーをお探しのバイヤーに適しています。
お問い合わせを送信
連絡先情報
-
住所
中国浙江省慈渓市昌河鎮工業地帯大佳北路478号
-
-
Eメール
真鍮棒やカスタムフィッティングが必要ですか?今すぐ図面やサンプルをお送りください。 ISO9001認証、RoHSおよびPED準拠。当社の専門家チームから迅速かつ専門的な見積もりを入手できます。今すぐお問い合わせください。
関連製品